1.1 Популярность сверхлегких зимних рюкзаков
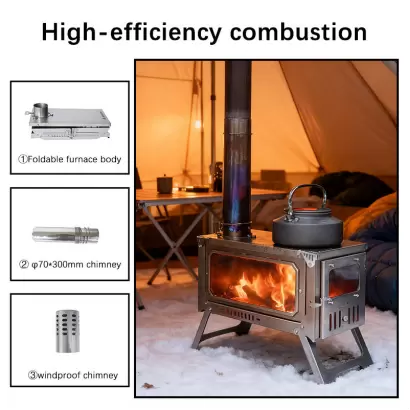
Глобальный ландшафт снаряжения для активного отдыха сильно сместился в сторону оптимизации веса продукции, что обусловлено растущим потребительским спросом на сверхлегкие (UL) зимние туристические походы. В ответ международные менеджеры по закупкам активно ищут альтернативные линейки продуктов для замены традиционного громоздкого отопительного оборудования. Для заводов-источников это требует фундаментальной модернизации технологии производства.
Чтобы удовлетворить потребности рынка UL высокого класса, производственные линии должны перейти от стандартной холоднокатаной углеродистой стали к листам коммерческого чистого титана премиум-класса 1 и 2. Титан обладает исключительным соотношением прочности к весу и естественными антикоррозионными свойствами, что позволяет заводам сжимать толщину панели всего до 0,6–1,0 мм, сохраняя при этом высокую структурную целостность при экстремальных термических нагрузках. Однако обращение с титаном резко влияет на производительность труда. Высокая степень упругости материала требует точной калибровки на этапе гибки с ЧПУ , чтобы избежать отклонений размеров. Кроме того, штамповка сложных деталей из титана премиум-класса часто приводит к повышенному проценту брака, если штампы инструментов не имеют специального покрытия алюмонитридом титана (TiAlN). Для B2B- покупателей, стремящихся занять эту высокодоходную нишу, понимание этих производственных ограничений имеет решающее значение при проверке технических возможностей завода и оценке премиальной стоимости за единицу продукции (цена FOB).
1.2 Тенденции в поиске автомобильных кемпингов и охоты в дикой природе
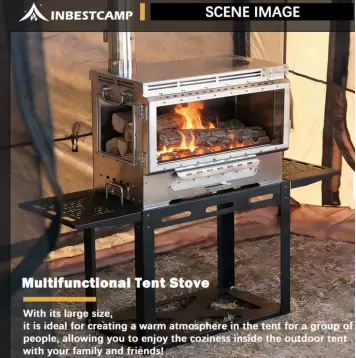
По мере развития сегментации рынка глобальные тенденции в области поставок дровяных палаточных печей разделились на два отдельных направления: автокемпинг для отдыха и профессиональная охота в дикой природе. Эта дифференциация требует от заводов внедрения гибких конфигураций OEM/ODM- продуктов, чтобы помочь оптовым клиентам оптимизировать свои цепочки поставок.
В сегменте автомобильных кемпингов конечные пользователи отдают предпочтение эстетике и большому обзору огня, а не ограничениям по весу. При закупках B2B на этом рынке в значительной степени используются прочные конструкции из нержавеющей стали 304 ( толщина 1,5–2,0 мм ) с большими окнами из высокотемпературного микрокристаллического стекла на передних или боковых дверях. При сборке на заводах используется автоматизированная точечная сварка и точная сварка TIG (сварка в инертном газе вольфрама), чтобы обеспечить чистые, бесшовные соединения и жесткость конструкции. Поскольку эти единицы тяжелые, акцент смещается на конструкции в плоской упаковке или складные ножки, чтобы оптимизировать объем доставки на поддон, что напрямую снижает стоимость морских перевозок за единицу.
И наоборот, сектор охоты в дикой природе требует высокой надежности, увеличенного времени горения и больших запасов топлива для удаленных базовых лагерей. Менеджеры по закупкам охотничьих брендов часто выбирают толстостенную углеродистую сталь с высокотемпературным порошковым покрытием или верхние пластины из устойчивого к ржавчине чугуна, предотвращающие термическое коробление. Фабрики, выполняющие такие оптовые заказы, должны обеспечить строгий контроль качества герметичных дверных уплотнений и систем перегородок, чтобы максимизировать эффективность вторичного сгорания, продлевая время горения древесины в ночное время. Приводя характеристики продукции в соответствие с этими четкими тенденциями поставок, дистрибьюторы могут точно распределять свои бюджеты на закупки между быстроходными, крупносерийными моделями из нержавеющей стали и охотничьим снаряжением премиум-класса, предназначенным для конкретных задач.
2. Тенденции цен на сырье и разница в базовой стоимости
2.1 Рыночные цены на коммерческий чистый титан Gr1/Gr2
С точки зрения первичной металлургии, коммерческий чистый титан (CP) Gr1 и Gr2 имеет огромную надбавку к цене по сравнению с традиционными черными металлами, что напрямую влияет на франко-заводскую цену (EXW) сверхлегких палаточных печей. В настоящее время волатильность международного рынка титановых слитков и холоднокатаной рулонной стали остается высокой из-за спроса на них в военной и аэрокосмической отраслях.
При поиске сырья для OEM-производства структура базовых затрат определяется не только весом готового продукта, но и исключительно высоким процентом брака, возникающим на начальных этапах производства. Инструменты для обработки титановых листов требуют специальных профилей вырубки, а поскольку металл не может быть легко переплавлен или переработан на заводском уровне, как сталь, стоимость выброшенного каркасного лома должна амортизироваться в погонной спецификации материалов (BOM). Кроме того, закупка материалов Gr1/Gr2 требует строгой проверки сертификатов заводских испытаний (MTC), чтобы гарантировать определенный предел текучести и пластичность, а также гарантировать, что материал сможет выдерживать длительные термические циклы без преждевременного растрескивания под напряжением. Чтобы снизить финансовые риски для наших B2B-партнеров, наша фабрика использует современное программное обеспечение для раскроя, позволяющее максимизировать выход материала на лист. Такая инженерная точность напрямую снижает ваши первоначальные капитальные затраты на закупку высококачественного титана, обеспечивая более конкурентоспособную себестоимость единицы продукции еще до начала этапов массовой штамповки и формования компонентов.
2.2 Доступность нержавеющей стали 304/430 и стабильность цен
Напротив, нержавеющая сталь 304 и 430 обеспечивает непревзойденную стабильность затрат и доступность по цене для тяжелых автомобильных походных печей. Глобальная цепочка поставок холоднокатаных листов из нержавеющей стали (обычно толщиной от 0,8 до 1,2 мм для палаточных печей) является высокоразвитой, что защищает оптовых покупателей от резкого скачка цен, наблюдаемого на экзотические цветные металлы.
Для крупных оптовых заказов нержавеющая сталь 304 служит отраслевым стандартом коррозионной стойкости благодаря своему хромоникелевому составу, что делает ее очень привлекательной для коммерческих брендов, которым нужен надежный срок службы продукции. Между тем, ферритная нержавеющая сталь 430 обеспечивает еще более низкую цену начального уровня, идеально подходящую для позиционирования в розничной торговле начального уровня, хотя она требует точной обработки поверхности для снижения риска ржавчины во время морских перевозок. Поскольку отношение текучести к растяжению нержавеющей стали предсказуемо, прогрессивная штамповка обеспечивает почти нулевую частоту отказов от деформации, в результате чего общий уровень производственного брака снижается до менее 2%. Такая предсказуемость позволяет фабрикам предлагать стабильные цены на условиях FOB и долгосрочные ценовые гарантии для ежегодных заказов на поставку. Кроме того, широкая доступность рынков вторичной переработки лома нержавеющей стали позволяет нам извлекать выгоду из производственных отходов. Мы передаем эту экономию на сырье непосредственно нашим оптовым дистрибьюторам, поддерживая фиксированные матрицы цен даже во время временных макроэкономических колебаний на более широком мировом рынке металлов.
3. Затраты на производство и рабочую силу в заводских цехах
3.1 Точность лазерной резки и процент брака материалов
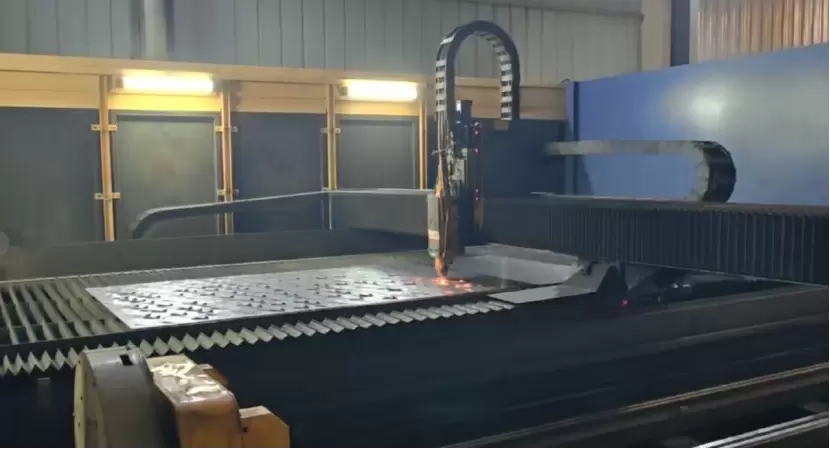
При производстве титановых палаточных печей премиум-класса управление производственными затратами начинается на самом первом этапе производственного цикла: лазерной резке с ЧПУ. В отличие от стандартной углеродистой стали или нержавеющей стали 430, листы коммерческого чистого титана классов 1 и 2 обладают уникальной теплопроводностью и реакционной способностью. В процессе лазерной резки титан сильно реагирует с кислородом и азотом воздуха при высоких температурах, что требует от нашего завода использования аргона или азота высокой чистоты в качестве вспомогательного газа для предотвращения окисления и охрупчивания кромок. Эта специализированная установка вспомогательного газа увеличивает почасовые эксплуатационные расходы по сравнению со стандартной кислородной резкой стали, что делает точность выполнения операций первостепенной задачей во избежание потери ресурсов.
Поскольку титан является дорогостоящим сырьем, минимизация количества брака на этапе раскроя имеет решающее значение для защиты прибыли наших клиентов. Стандартное программное обеспечение для раскроя, оптимизированное для стали, часто не учитывает микродопуски, необходимые для титановой фольги и тонких листов (обычно от 0,6 до 1,0 мм для сверхлегких печей). Небольшое изменение интенсивности лазера или скорости движения может привести к накоплению окалины или термическому короблению, мгновенно превращая дорогие листы в непригодный для использования лом. Кроме того, любое несоответствие скорости резания может поставить под угрозу работу блокирующих язычков, необходимых для конструкций печей со сдвижной конструкцией, что умножит затраты на рабочую силу при удалении заусенцев вручную.
Для достижения устойчивого производства на нашем заводе используются высокоточные волоконные лазерные резаки со специальными параметрами, настроенными для работы с экзотическими металлами. Оптимизируя схему раскроя и сохраняя строгий контроль над пропилом, мы снижаем процент брака материала до уровня менее 5 %, что значительно снижает базовую стоимость крупномасштабных OEM- и ODM-заказов по сравнению с менее специализированными предприятиями.
3.2 Гибка и штамповка: управление высокой упругостью титана
После точной резки заготовок они переходят на стадию формовки, где механические свойства титана представляют собой еще одну серьезную производственную проблему: исключительно высокое соотношение предела текучести к модулю упругости. На практике это проявляется в виде сильного пружинящего эффекта во время операций гибки и гидравлической штамповки с ЧПУ. Когда титановый лист сжимается под углом 90 градусов для корпуса печи, его естественная эластичность заставляет его разгибаться значительно сильнее, чем нержавеющая сталь, после освобождения матрицы.
Если производитель полагается на стандартные параметры стальной оснастки, полученные компоненты печи будут иметь отклонения в размерах, что приведет к плохому совмещению швов, структурным зазорам и сбоям во время окончательной сборки контроля качества (КК). Чтобы противодействовать этому сильному упругому отскоку, наш инженерный отдел использует специально разработанные прогрессивные штампы и применяет технологию «чрезмерного изгиба». Мы рассчитываем точный коэффициент упругости каждой партии титана, используя точное программирование листогибочного пресса, сгибая материал за заданный угол, чтобы он расслабился точно в соответствии со спецификациями чертежа. Эта математическая калибровка сводит к минимуму потери, связанные с пробами и ошибками, обеспечивая высокую рентабельность этапа оснастки.
Кроме того, поскольку тонкий титан склонен к истиранию и царапинам на поверхности при интенсивном трении, в процессе штамповки мы наносим специальные смазочные материалы и защитные пленки. Такой тщательный контроль на этапе деформации гарантирует, что каждая соединительная панель наших палаточных печей оптом подходит идеально, предотвращая проблемы с воздухонепроницаемостью или утечки сквозняков, не требуя дорогостоящей ручной доработки в заводских цехах. Устраняя эти ошибки сборки за счет точности автоматизированного проектирования, мы значительно сокращаем трудозатраты специализированных технических специалистов, что позволяет нам передать эту критически важную экономию прибыли непосредственно нашим B2B-партнерам.
4. Техника сварки: почему титан требует высококлассной рабочей силы
4.1 Защитные камеры аргона для сварки чистого титана
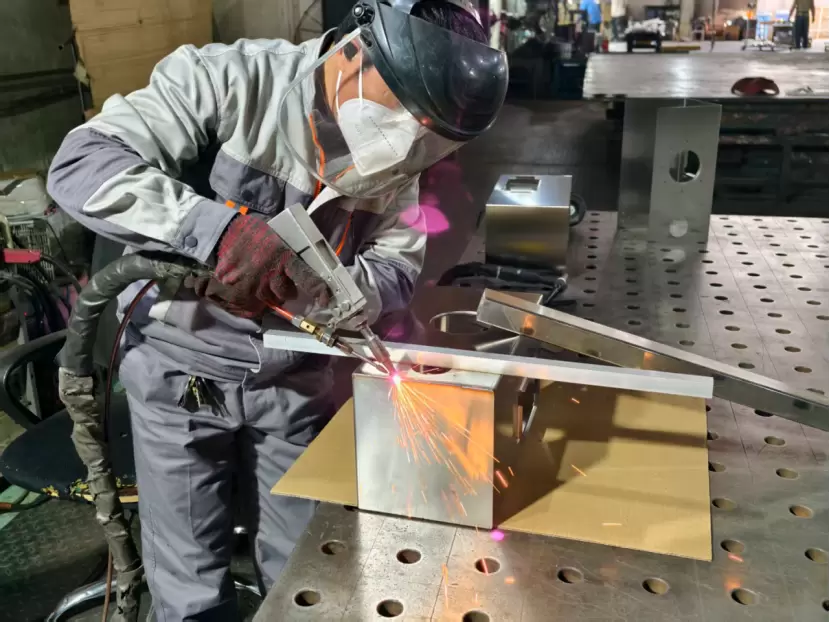
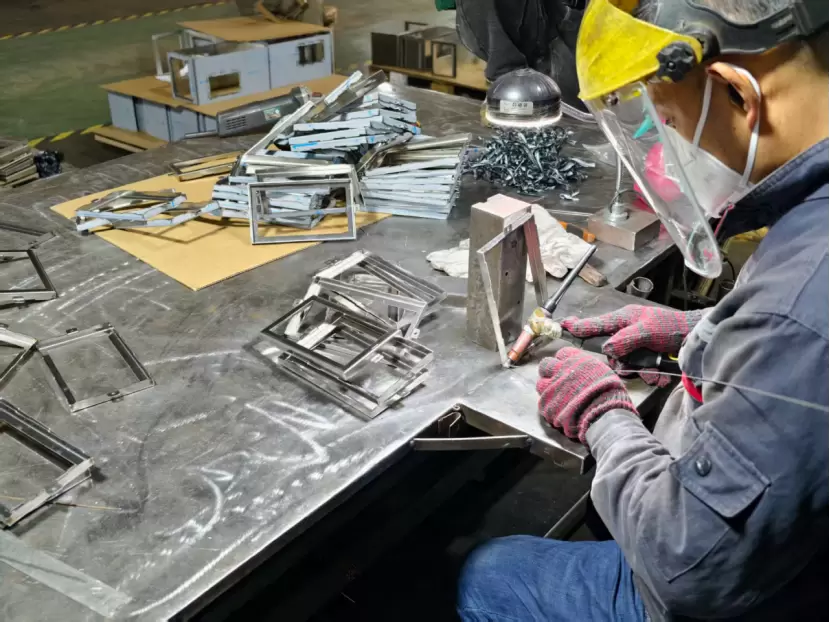
Для коммерческих палаточных печей из чистого титана Gr1/Gr2 стандартная атмосферная сварка невозможна. На нашем заводе применяется строгий протокол защитной камеры аргона (или скользящих экранов) во время процесса сварки TIG (инертный газ вольфрама). Сварочная ванна, зона термического влияния (ЗТВ) и задняя сторона соединения должны быть полностью изолированы непрерывным потоком аргона высокой чистоты 99,99% до тех пор, пока металл не остынет ниже 400°C. Если газовая защита выходит из строя, титан быстро подвергается атмосферному загрязнению, становясь синим или белым, что указывает на сильное окисление и высокий процент брака. Управление этой специализированной защитой требует тщательной калибровки расхода и более медленных производственных циклов, что напрямую увеличивает как трудозатраты, так и расход материалов на партию OEM. Кроме того, наши специалисты должны поддерживать постоянную скорость движения и точные углы горелки, чтобы предотвратить появление микротрещин вдоль соединений печи. Для такого уровня мастерства требуются сертифицированные сварщики B2B с многолетним опытом работы в металлургии, что увеличивает трудозатраты на заводе, но гарантирует, что ваши печи частной торговой марки никогда не треснут и не пропустят токсичный дым в экстремальных зимних условиях.
5: Анализ высокотемпературной термической деформации
5.1. Теплостойкость и структурная мембрана титана.
С металлургической точки зрения коммерческий чистый титан (CP) классов 1 и 2 демонстрирует исключительное соотношение прочности к весу и превосходную термическую стабильность при экстремальных температурах до 600°C (1112°F). В отличие от сплавов на основе железа, титан имеет удивительно низкий коэффициент теплового расширения ($8,6 \times 10^{-6}/K$). Это обеспечивает минимальные структурные искажения во время быстрого термоциклирования, резко снижая риск деформации после производства — основной проблемы для частных брендов наружной рекламы.
Во время начальных циклов сгорания титан заводского качества подвергается естественному процессу анодного окисления, известному как структурная мембрана. При повышении температуры поверхности образуется контролируемый пассивирующий слой диоксида титана ($TiO_2$). Эта металлургическая реакция создает характерную, эстетически прекрасную сине-фиолетовую патину (часто называемую «термическим воронением»). Этот слой не ухудшает прочность на разрыв или целостность материала; вместо этого он действует как постоянный антикоррозионный барьер от влаги и кислотности золы. Для покупателей B2B это означает отсутствие жалоб клиентов на ржавчину или структурные неисправности, что значительно снижает количество претензий по гарантии и повышает позиционирование вашего бренда на рынке премиум-класса.
Чтобы гарантировать оптимальные тепловые характеристики, наша фабрика осуществляет прецизионный отжиг для снятия напряжений на этапе штамповки. Предварительной обработкой листового металла мы устраняем внутренние остаточные напряжения, вызванные механической холодной обработкой. Это специализированное производственное вмешательство предотвращает коробление или локальный изгиб корпуса печи при воздействии неравномерных локализованных зон тепла от ревущих дров. Кроме того, в то время как стандартные печи из нержавеющей стали страдают от прогрессирующей микроскопической кристаллической деградации в течение длительных тепловых циклов, наши модели из чистого титана сохраняют структурную эластичность.
Кроме того, наш инженерный отдел регулярно проводит на сборочной линии строгие разрушающие тепловые испытания. Мы подвергаем титановые панели непрерывному воздействию тепла при температуре 700°C с последующим быстрым охлаждением, гарантируя, что соединяющиеся стеновые панели и направляющие раздвижных дверей остаются идеально выровненными без заеданий. Приобретая наше сертифицированное на заводе титановое оборудование, оптовые дистрибьюторы могут с уверенностью гарантировать розничным покупателям прочную, не деформируемую линейку продуктов, разработанную для того, чтобы выдерживать годы экстремальных зимних условий.
5.2 Конструкция ребер жесткости для печей из нержавеющей стали
В то время как титан полагается на свои молекулярные свойства, чтобы противостоять теплу, палаточные печи из нержавеющей стали требуют тщательного структурного проектирования, чтобы выдерживать высокие температуры. Из-за более высокого коэффициента теплового расширения (16,0 долларов США \ раз 10^{-6}/K$ для нержавеющей стали 304) листы необработанной стали быстро расширяются при воздействии прямого пламени древесного огня. Без надлежащего усиления плоские панели корпуса печи неизбежно деформируются, прогибаются или прогибаются внутрь, что приводит к заклиниванию дверец печи и разрыву соединительных швов.
Чтобы полностью устранить это физическое ограничение, наше производственное предприятие интегрирует прочные, точно штампованные ребра жесткости непосредственно в верхнюю, нижнюю и боковые панели каждой печи из нержавеющей стали. Эти стратегически расположенные трехмерные гребни разрушают плоское поверхностное натяжение металлического листа, создавая внутренние структурные матрицы, которые поглощают и перераспределяют интенсивное термическое напряжение равномерно по всей площади поверхности. Эта физическая инженерия позволяет более тонкому и легкому стальному листу достичь той же структурной жесткости, что и гораздо более толстая и тяжелая простая металлическая панель.
Кроме того, наши услуги по индивидуальной настройке OEM предлагают различные рисунки ребер, такие как X-образные поперечные распорки или параллельные линейные канавки, адаптированные к эстетическим и функциональным потребностям вашего бренда. Мы также усиливаем критические зоны с высоким напряжением, такие как опорная плита дымохода и внутренние опоры решетки, с помощью двухслойных стальных кронштейнов и точечной сварки для тяжелых условий эксплуатации. Для глобальных B2B-покупателей и коммерческих оптовых дистрибьюторов импорт наших печей из нержавеющей стали со специальными ребрами означает предоставление вашим розничным продавцам высокостабильного продукта коммерческого класса, который обеспечивает классические характеристики для тяжелых условий эксплуатации без дополнительных затрат на титан.
6. Стоимость индивидуальной оснастки и литья для заказов OEM
6.1 График разработки новых прототипов палаточных печей
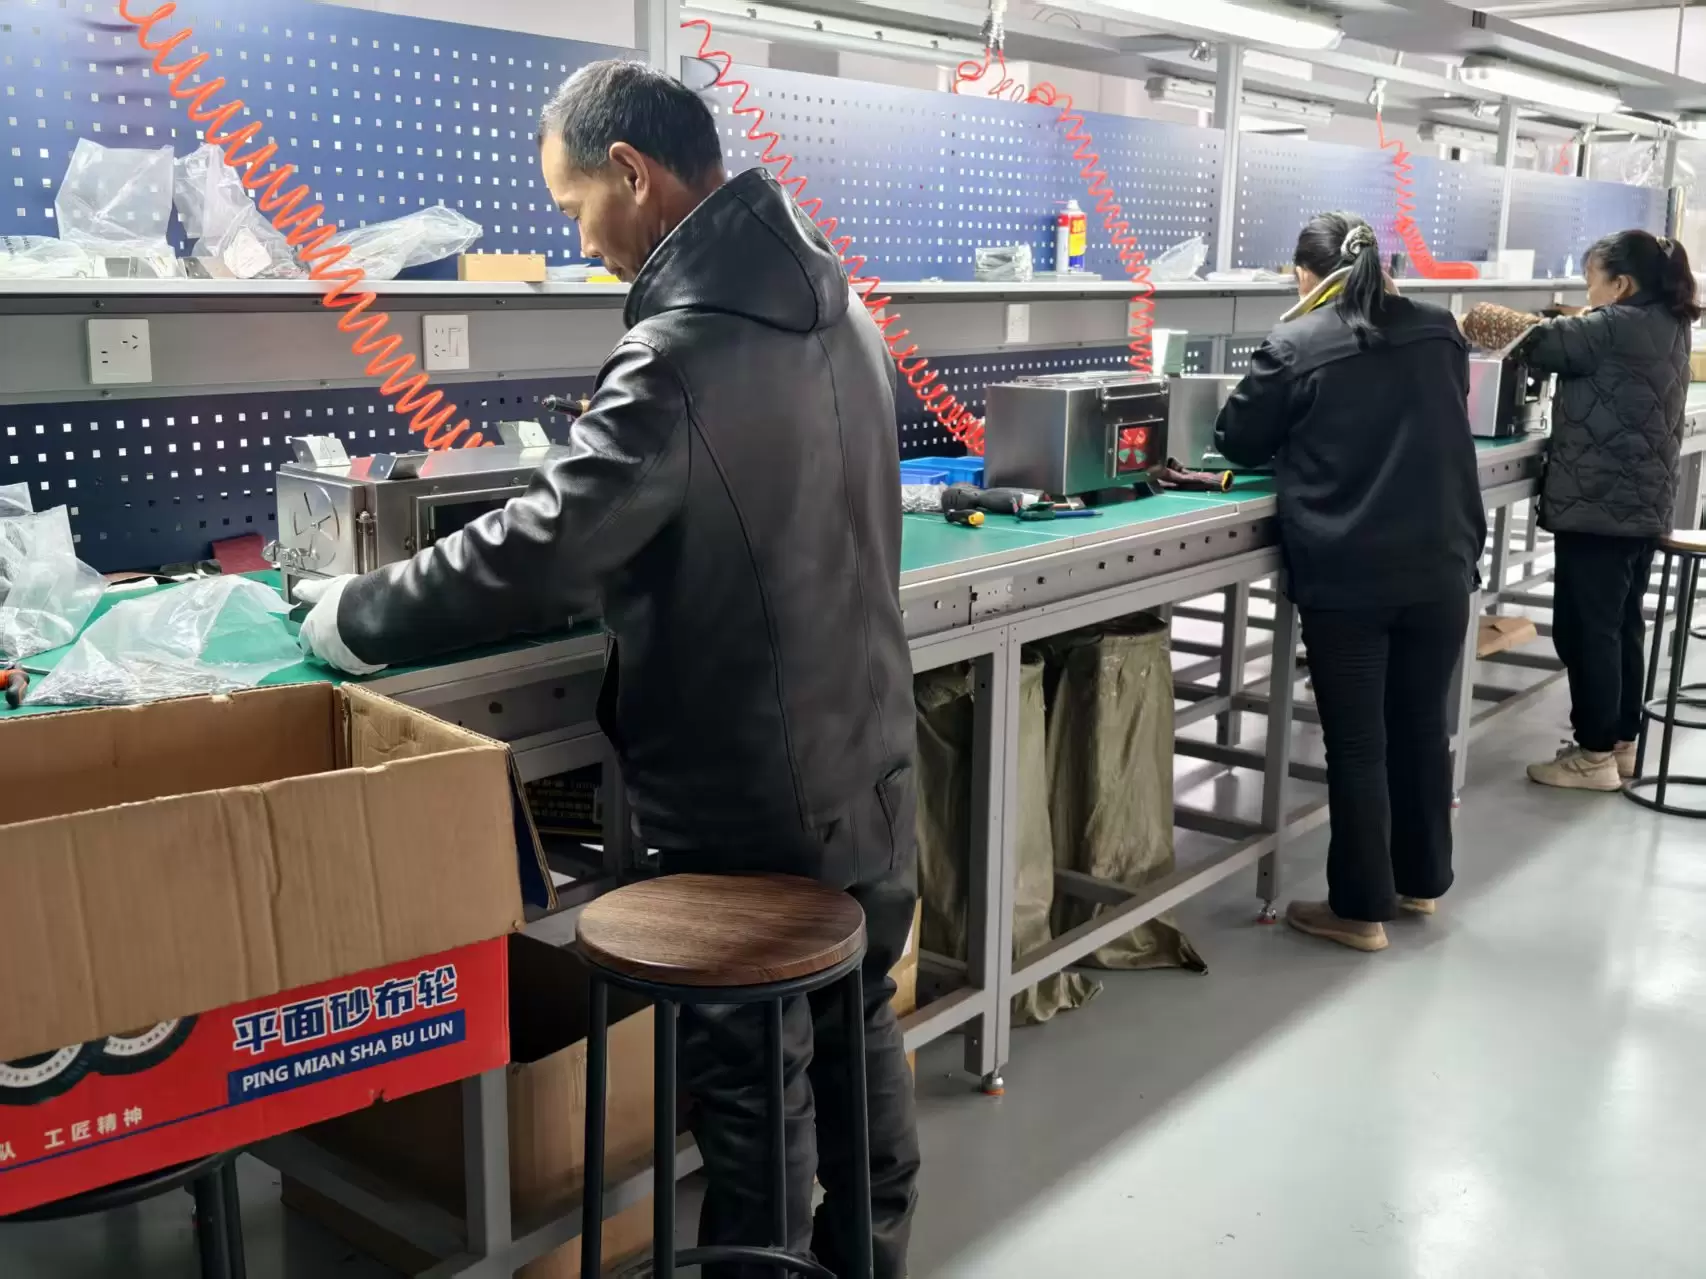
При запуске палаточной печи под частной торговой маркой понимание графика разработки от первоначального чертежа до окончательного готового к производству прототипа имеет решающее значение для сезонного планирования рынка. Для стандартных моделей из нержавеющей стали этап быстрого прототипирования обычно занимает две-три недели, поскольку материал очень податлив и совместим со стандартными параметрами заводской лазерной резки и гибки с ЧПУ. Однако разработка индивидуальной титановой палаточной печи требует более длительного периода разработки — от четырех до шести недель.
Этот увеличенный срок обусловлен необходимостью многоэтапных расчетов упругого возврата и использования специализированных инструментов для испытаний. Наш инженерный отдел начинает с 3D-моделирования CAD и анализа методом конечных элементов (FEA), чтобы смоделировать поведение металла под напряжением. После оптимизации цифрового проекта мы создаем прототип программной оснастки для проверки допусков на блокировочные панели и работу дверных защелок. Для глобальных B2B-покупателей, которые хотят попасть в ажиотаж зимних продаж, мы рекомендуем начать этап проектирования OEM как минимум за шесть месяцев до намеченной даты поставки, чтобы учесть эти технические корректировки и обеспечить безупречный запуск продукта.
6.2 Износ штампов и затраты на техническое обслуживание при штамповке титана
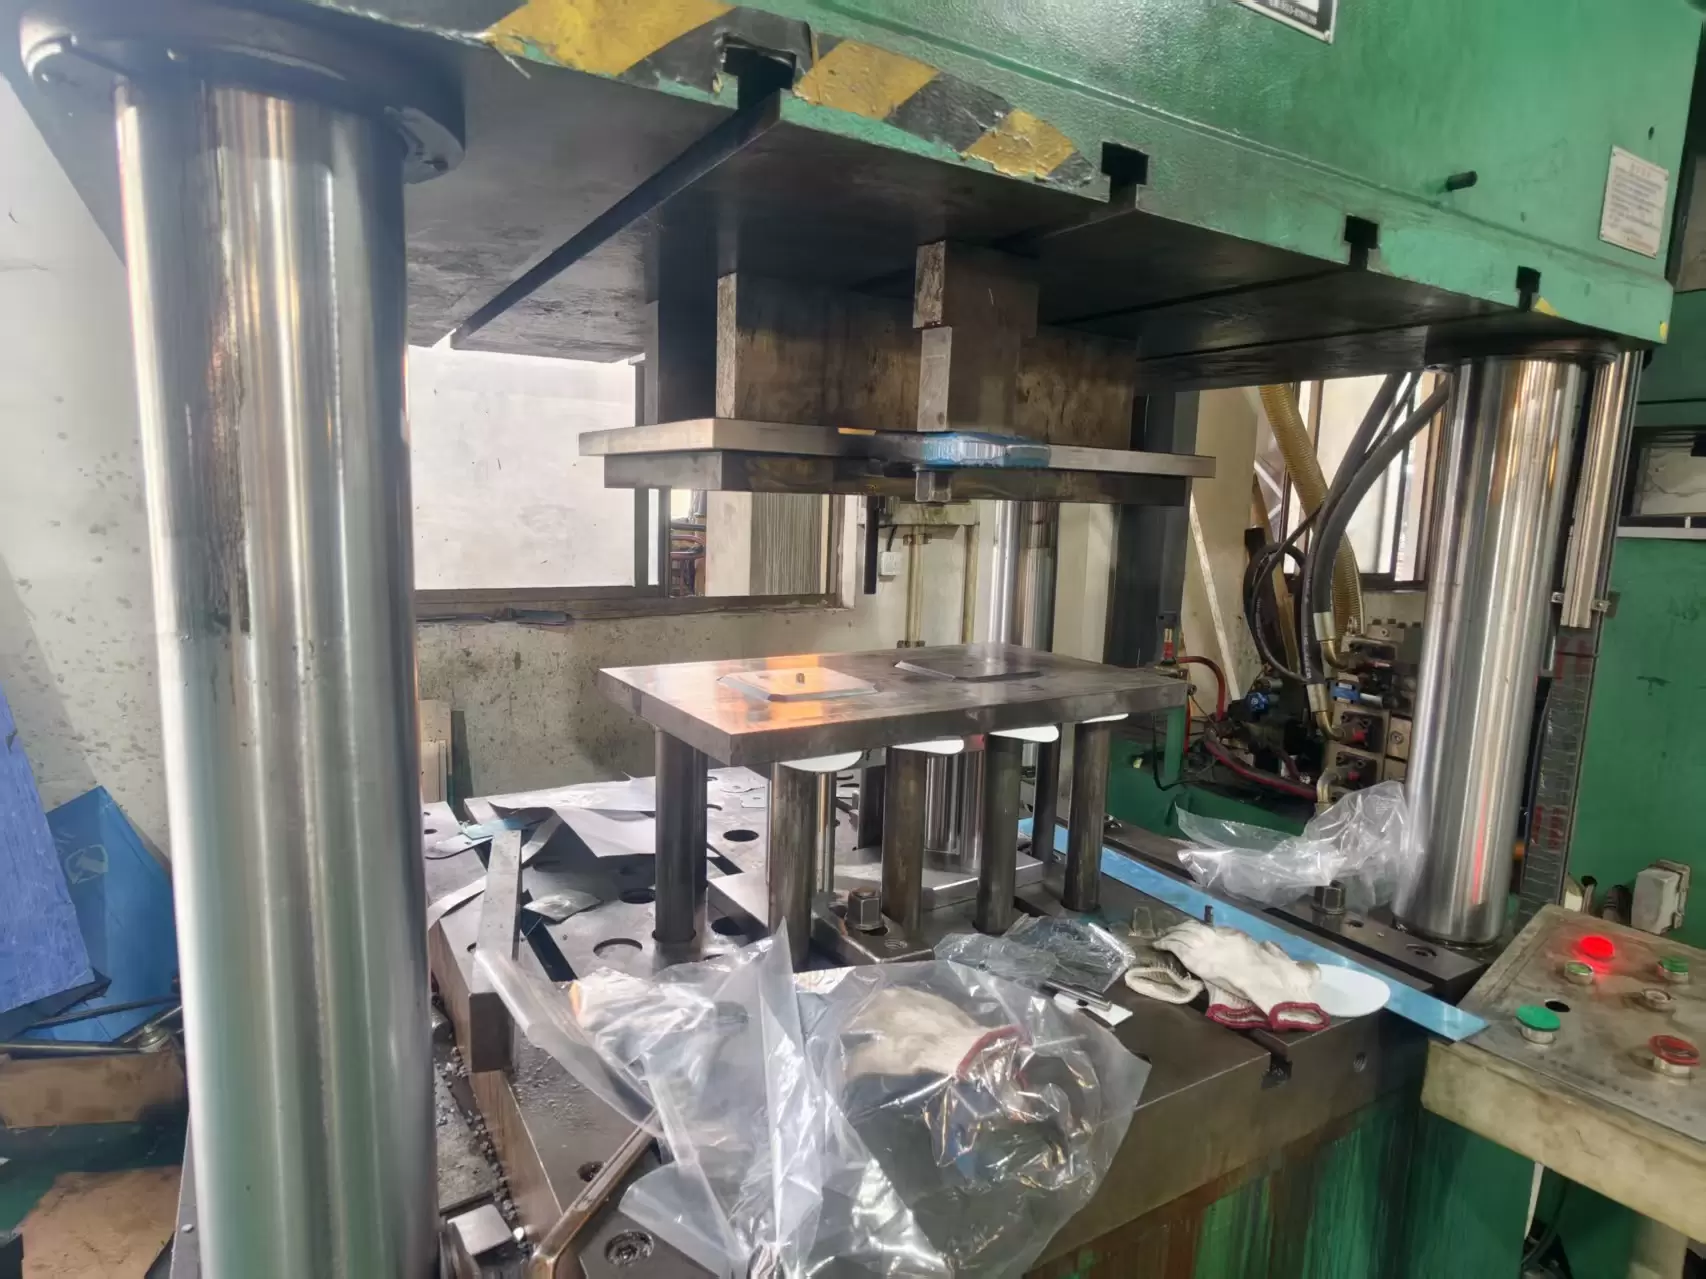
Для оптовых дистрибьюторов и владельцев брендов, инвестирующих в нестандартные инструменты, анализ долгосрочного износа штампов и затрат на техническое обслуживание имеет важное значение для точного составления бюджета жизненного цикла продукта. Высокий предел текучести титана и высокие характеристики деформационного упрочнения создают огромную нагрузку на штампы по сравнению с углеродистой или нержавеющей сталью. В процессе штамповки титан проявляет агрессивную склонность к истиранию, когда металл физически прилипает к поверхностям штампа под высоким давлением. Это ускоренное трение приводит к быстрому образованию микротрещин, сколам и отклонениям размеров стандартных штампов из инструментальной стали.
Чтобы противодействовать этому, наш завод использует для наших штамповочных форм инструментальные стали с высоким содержанием ванадия премиум-класса (такие как DC53 или быстрорежущие стали порошковой металлургии), обработанные современным покрытием методом физического осаждения из паровой фазы (PVD) из нитрида титана и алюминия (TiAlN). Хотя этот специализированный инструмент увеличивает первоначальную стоимость установки примерно на 35 %, он значительно снижает затраты на долгосрочное обслуживание. Мы реализуем строгий протокол профилактического обслуживания, включая автоматическое распыление смазки и прецизионную полировку каждые 5000 циклов. Тщательно управляя деградацией штампов, мы принимаем на себя операционные риски, связанные с штамповкой титана, обеспечивая постоянные допуски на продукцию и устраняя непредвиденные расходы на замену инструментов для наших OEM-партнеров.
7. Эффективность упаковки и общая стоимость доставки
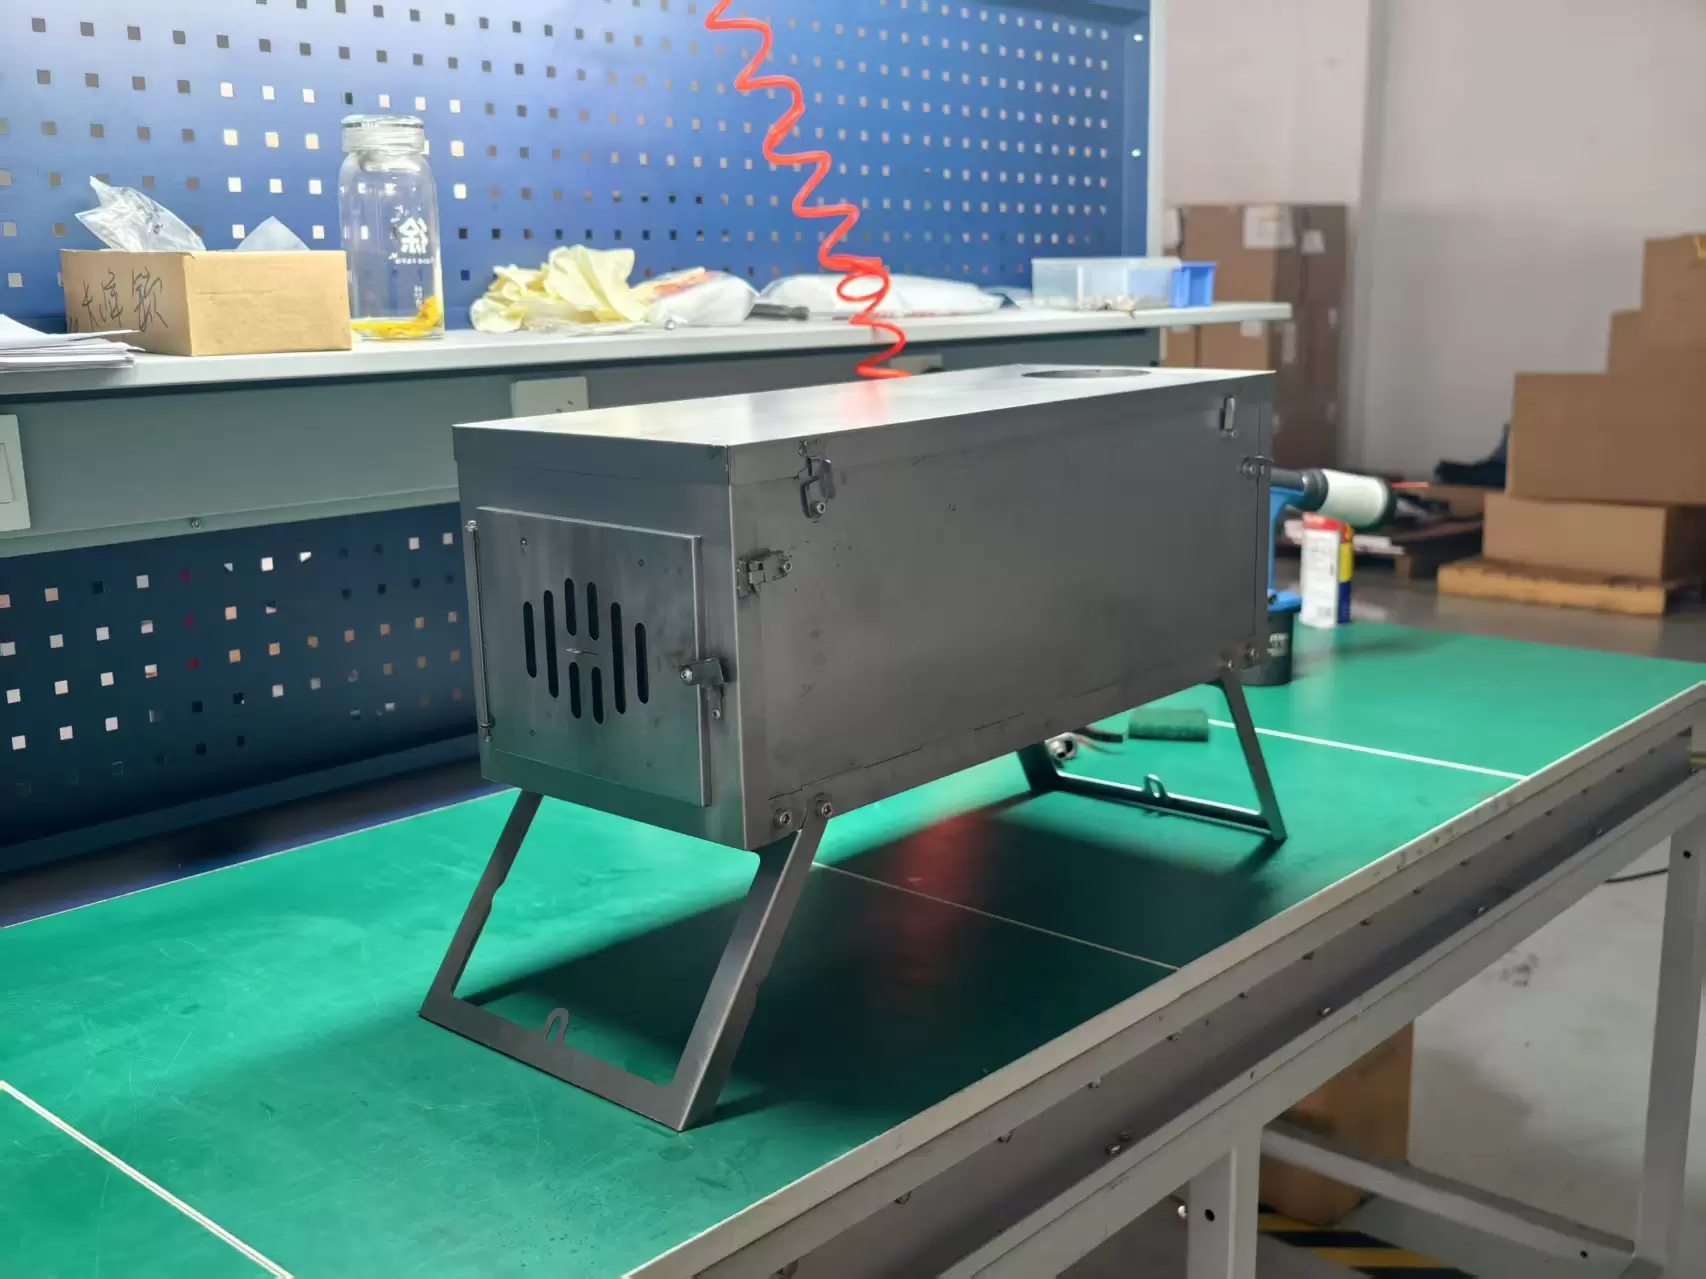
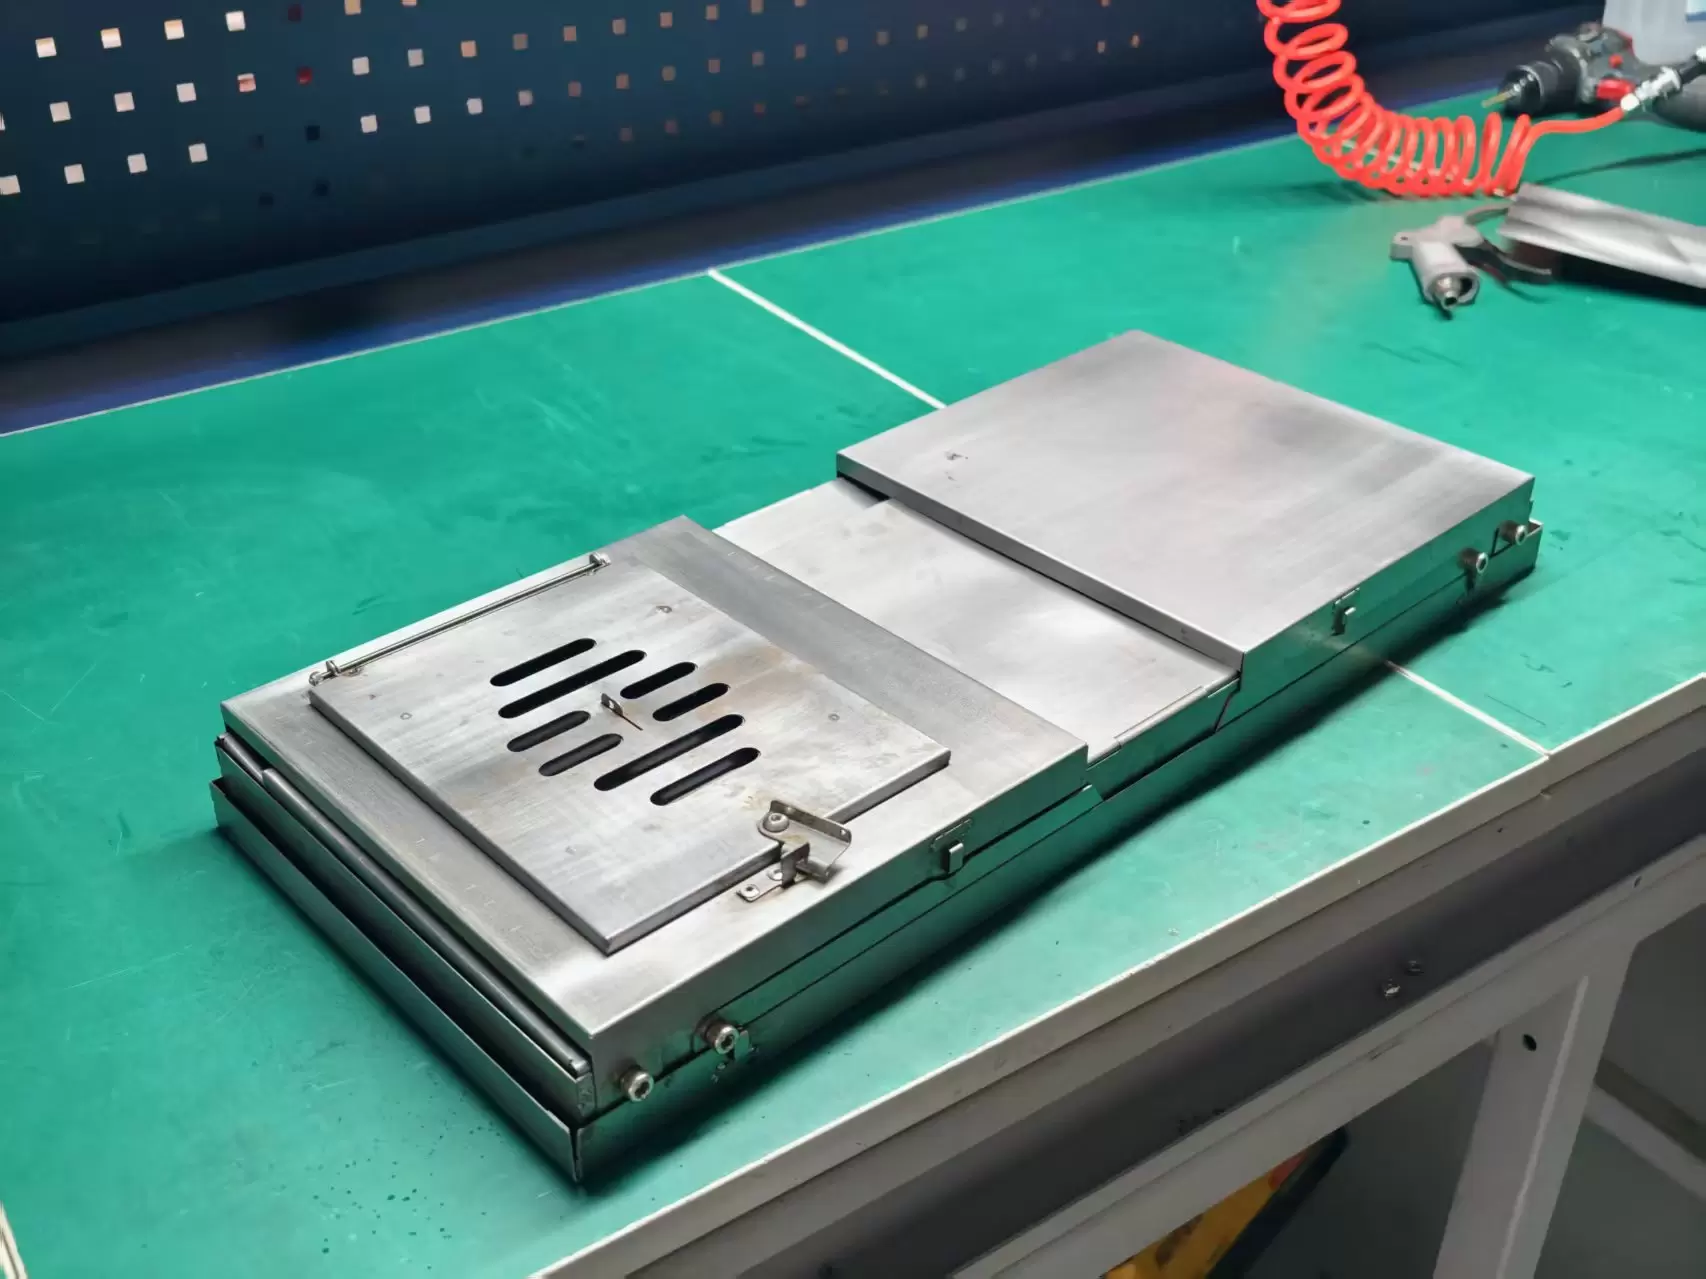
При оптимизации международных цепочек поставок объем поставок снаряжения для активного отдыха напрямую влияет на чистую прибыль бренда. Исключительная эластичность титана и высокая прочность на разрыв позволяют нашей команде инженеров разрабатывать полностью складные, плоские палаточные печи без ущерба для структурной целостности. Поскольку титановые панели могут складываться совершенно ровно друг к другу, общая высота упаковки одной сложенной титановой печи уменьшается до чуть менее 4 сантиметров.
Эта экстремальная оптимизация дает огромное логистическое преимущество зарубежным покупателям B2B. В стандартную картонную коробку мы можем упаковать до шести плоских титановых печей по сравнению с одной традиционной жесткой печью. Для крупномасштабных закупок это означает, что стандартный контейнер высотой 40 футов (40HQ) может вместить до 3500 титановых печей. Максимизируя использование контейнерного пространства и устраняя бесполезный «мертвый воздух», глобальные оптовые дистрибьюторы могут сократить расходы на морские перевозки на единицу продукции до 45%, что позволяет устанавливать агрессивные розничные цены и получать более высокую прибыль на конкурентных рынках.
7.2 Ограничения на упаковку полусобранных изделий из нержавеющей стали
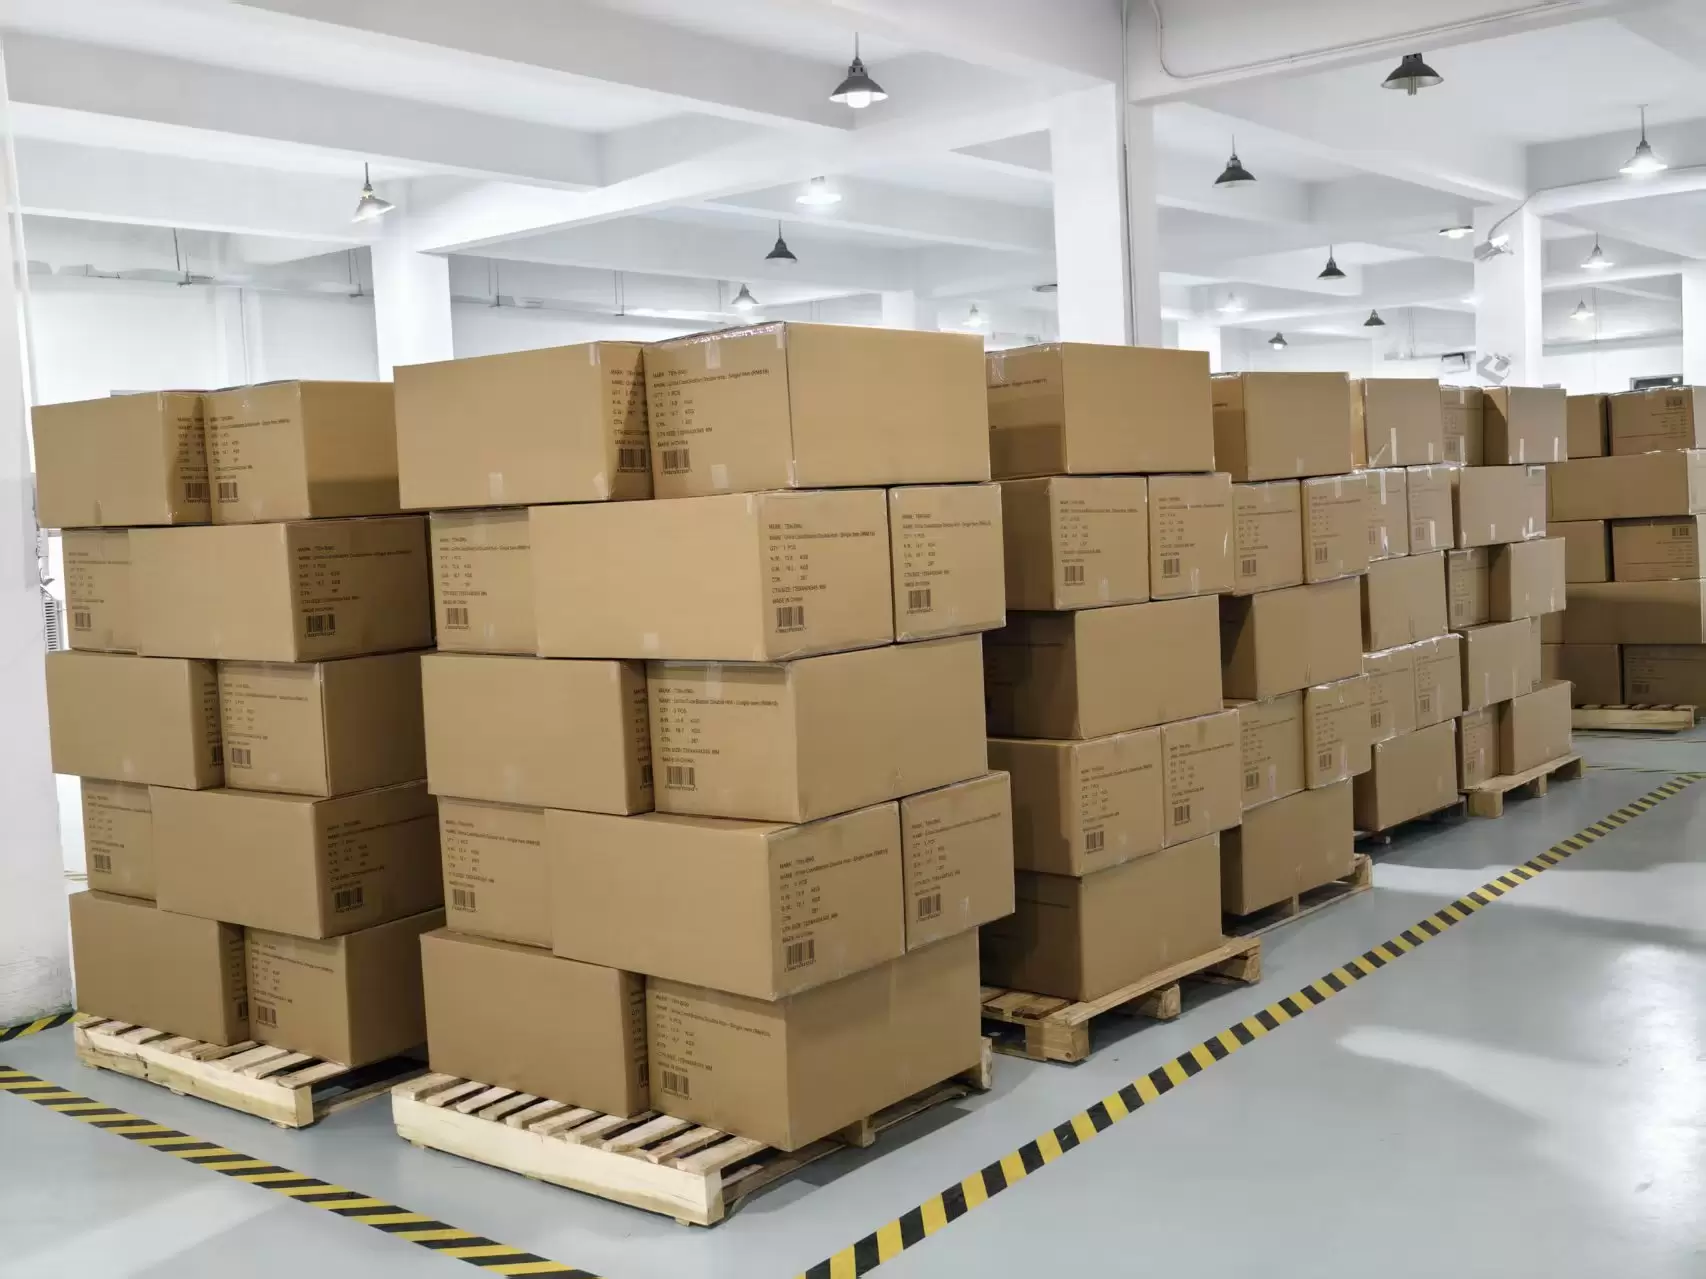
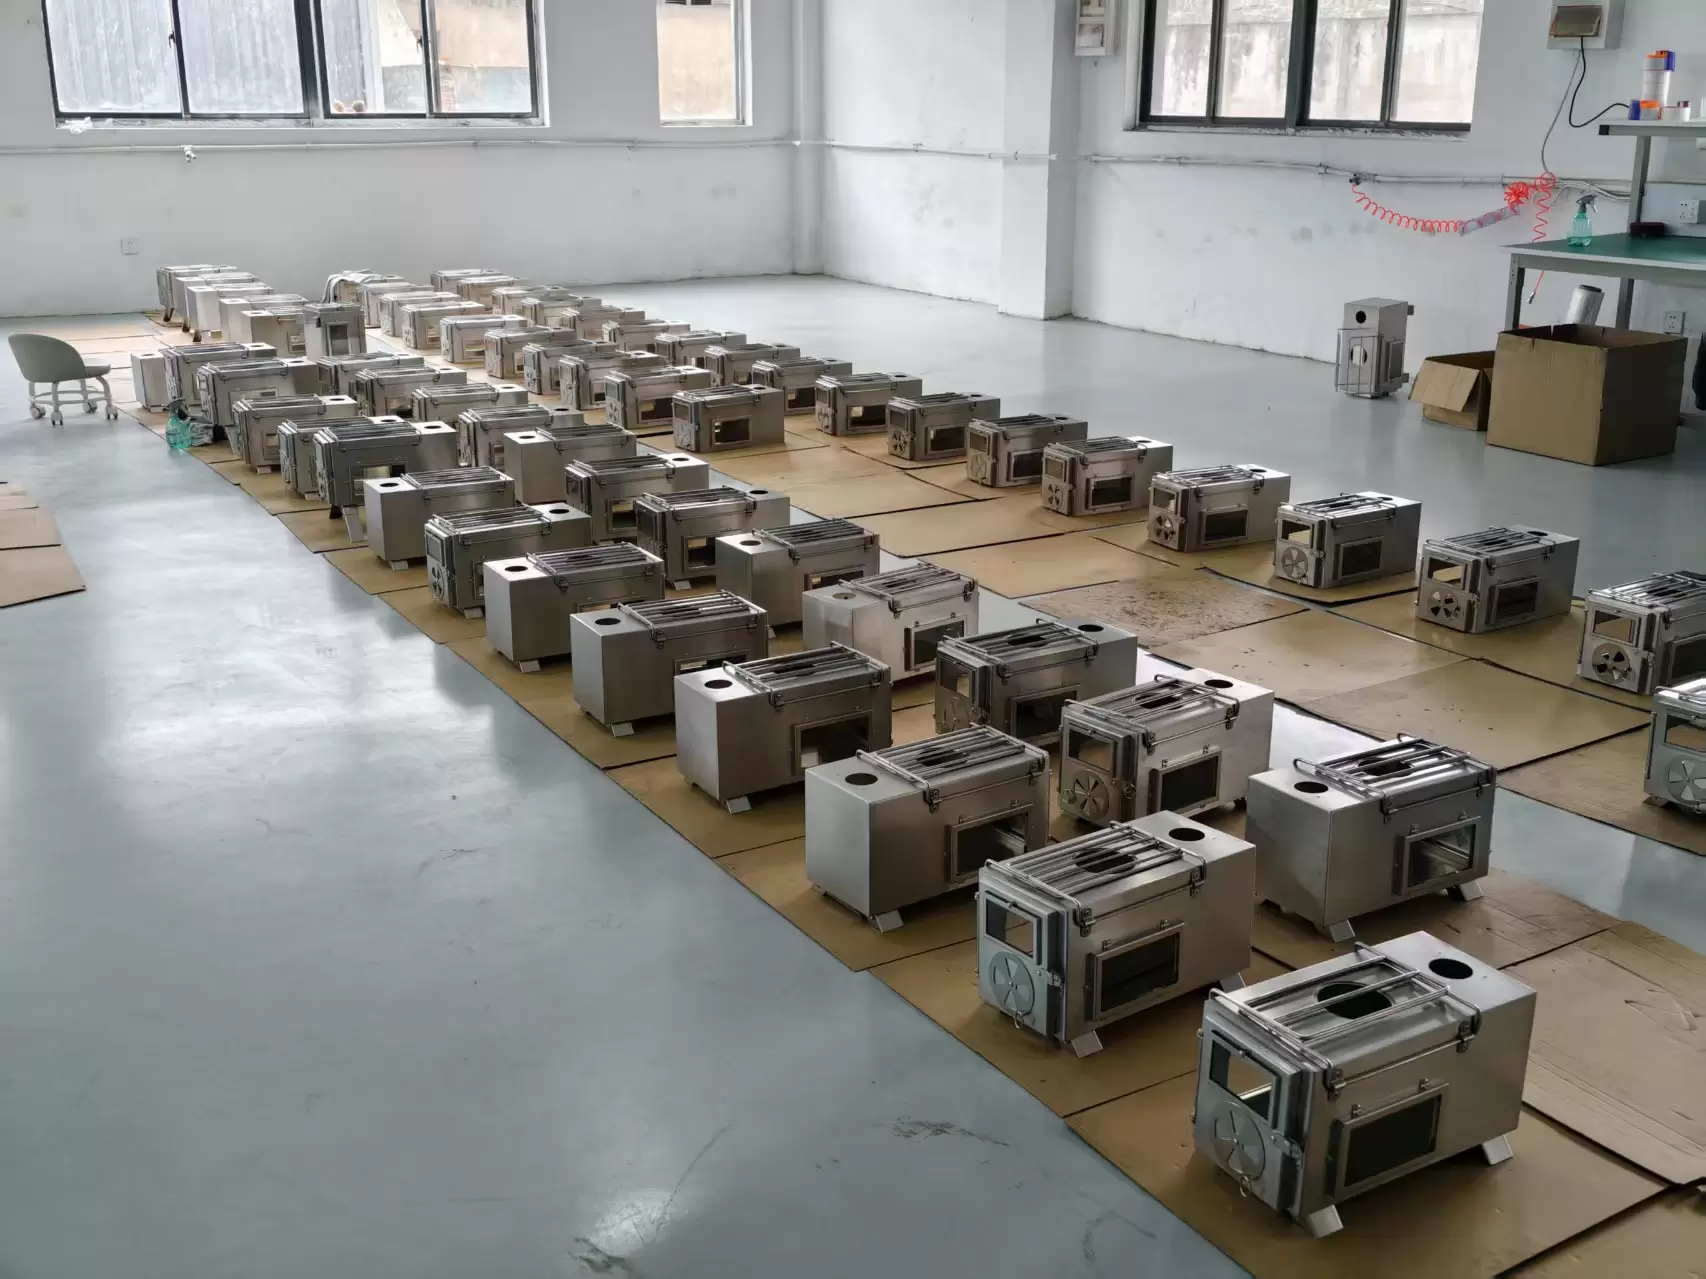
In contrast to collapsible titanium designs, stainless steel tent stoves are typically manufactured as rigid, semi-assembled structures. Due to the heavier gauge of the material and the permanent spot-welding required for the internal reinforcement ribs, these stoves cannot be broken down into flat panels. Consequently, a single stainless steel stove takes up a fixed three-dimensional cube in transit, meaning procurement managers are essentially paying to ship the empty air trapped inside the combustion chamber.
To mitigate these severe volumetric constraints and prevent costly freight damage, our logistics department utilizes specialized palletization and heavy-duty dunnage. Every semi-assembled stainless steel stove is encased in a customized, double-wall corrugated box lined with high-density polyethylene (HDPE) foam corners to absorb transit shocks. We then secure these cartons onto standardized fumigated wooden pallets (ISPM 15 certified), wrapping them tightly in multi-layer stretch film to guarantee stability during sea freight. While a 40HQ container can only hold roughly 1,200 of these rigid units, our standardized pallet configuration ensures rapid forklift cross-docking at your distribution center, minimizing warehousing labor costs and protecting your bulk investment from port to warehouse.
8. Common Quality Defects and How Our Factory Avoids Them
8.1: Preventing Air Leaks in Stove Chimney Connections
In the wood-burning tent stove industry, improper chimney sealing is one of the most frequent causes of product returns and negative user reviews. Because flue gases contain dangerous carbon monoxide, preventing air leaks at the chimney-to-stove connection is a critical safety requirement for global brand owners. During operation, the intense thermal draft creates high pressure at the base of the chimney, forcing smoke through any microscopic gaps between the interlocking pipe segments if the tolerances are poorly engineered.
To completely eliminate this risk, our manufacturing facility utilizes high-precision CNC laser-cutting and automated tube-rolling machinery to achieve a tight, interlocking friction-fit tolerance of less than 0.05 millimeters. For our heavy-duty stainless steel models, we integrate a deep, tapered male-to-female swage connection design that utilizes the metal’s natural thermal expansion to tighten the seal as the stove heats up. For our ultralight titanium models, we provide custom-engineered, interlocking pipe rings and titanium foil roll chimneys that lock securely into a precision-machined collar base. This advanced engineering ensures a smoke-free connection, guaranteeing absolute safety for end-users and zero quality-related complaints for your wholesale business.
8.2 Avoiding High-Temp Glass Window Cracking
Разбитое дверное стекло — это дорогостоящий дефект качества, который может серьезно подорвать репутацию бренда уличной продукции и привести к дорогостоящим претензиям по международной гарантии. Стандартное закаленное стекло не может выдержать экстремальный, неравномерный термический удар, который возникает, когда ревущий дровяной огонь прислоняется прямо к внутреннему окну, а ледяной зимний воздух попадает наружу. Кроме того, механическое напряжение от чрезмерно затянутых металлических фиксаторов часто вызывает локальную концентрацию напряжений, что приводит к самопроизвольному растрескиванию при резких колебаниях температуры.
Чтобы защитить наших клиентов B2B от этих обязательств, наша фабрика закупает исключительно микрокристаллическое керамическое стекло премиум-класса (например, Schott Robax) с почти нулевым коэффициентом теплового расширения. Это специализированное стекло может комфортно выдерживать постоянные рабочие температуры до 750°C (1382°F) и выдерживать внезапные термические удары, такие как брызги холодной воды, не разрушаясь. Кроме того, на наших сборочных линиях используются изготовленные по индивидуальному заказу высокотемпературные графитовые прокладки для амортизации стеклянных панелей внутри дверной коробки. Эти гибкие буферы поглощают механическое расширение окружающего металлического корпуса, гарантируя, что окно остается надежно запечатанным, но без напряжений, эффективно исключая транзит.
9.1 Надбавки к премии: почему потребители платят больше за титан
С точки зрения розничного маркетинга титановые палаточные печи занимают высокодоходную нишу премиум-класса в индустрии активного отдыха. Потребители, особенно охотники в отдаленных районах, туристы и альпинисты, охотно платят значительную премию за уникальные преимущества титана. Основной причиной этой надбавки является непревзойденное соотношение прочности и веса материала; Титановая печь может уменьшить вес базового рюкзака туриста на несколько килограммов по сравнению с традиционными стальными моделями.
Кроме того, естественная эстетическая трансформация титана под воздействием высокой температуры, создающая насыщенную переливающуюся сине-фиолетовую патину, служит видимым знаком качества и статуса среди любителей активного отдыха . Такой высокий потребительский спрос позволяет розничным брендам реализовывать стратегии премиального ценообразования, обеспечивая исключительно высокую валовую прибыль на проданную единицу продукции. Сотрудничая с нашим заводом по производству титана по индивидуальному заказу , глобальные дистрибьюторы могут позиционировать свои линейки продукции на элитном уровне рынка, извлекая выгоду из прибыльного и быстрого роста сегмента роскошных легких кемпингов.
9. Позиционирование розничной розничной цены и размер прибыли брендов
9.2. Большие объемы и стабильная прибыль для розничных продавцов нержавеющей стали
В то время как титан захватывает рынок предметов роскоши высокого класса, палаточные печи из нержавеющей стали остаются основной линейкой продуктов, обеспечивающей стабильный и высокий объем дохода. Глобальный массовый рынок, включающий автокемперов, операторов семейных глэмпингов и любителей традиционного бушкрафта, отдает предпочтение классической долговечности, высокому сохранению тепла и доступным ценам, а не экстремальному снижению веса. Печи из нержавеющей стали идеально удовлетворяют этот огромный рыночный спрос, предоставляя надежный и экономичный продукт, который понравится как можно более широкой потребительской базе.
Для покупателей B2B, крупных розничных сетей и оптовых дистрибьюторов приобретение наших печей из нержавеющей стали предлагает преимущество низких первоначальных закупочных затрат и стабильных, высоко предсказуемых сроков производства. Поскольку стоимость сырья для стали стабильна, менеджеры по закупкам могут обеспечить стабильные оптовые цены, обеспечивая предсказуемые и здоровые розничные наценки. Поддерживая надежные запасы этих востребованных и объемных единиц продукции, розничные торговцы на открытом воздухе могут обеспечить стабильную круглогодичную скорость продаж и надежную базовую прибыль, которая поддерживает устойчивый рост бизнеса.
10. Рекомендации по выбору поставщиков: какой материал подходит вашему бренду?
При выборе между палаточными печами из титана и нержавеющей стали для вашего бренда на открытом воздухе выбор зависит от вашего целевого рынка и позиционирования бренда.
Если ваша компания специализируется на производстве высококачественного снаряжения премиум-класса для сверхлегких туристов, охотников за дикой природой и серьезных туристов, титан — правильный выбор. Это позволяет вам предлагать сверхлегкий и прочный продукт по высокой розничной цене и с отличной прибылью.
С другой стороны, если ваш бренд ориентирован на массовый рынок, семейных туристов и любителей автомобильных кемпингов, лучшим вариантом будет нержавеющая сталь. Это экономически эффективное решение, обладающее превосходной долговечностью и стабильным объемом продаж, что облегчает обращение к покупателям с ограниченным бюджетом.
Как прямой завод , мы рекомендуем проанализировать основные болевые точки ваших клиентов, прежде чем размещать оптовый заказ. Если вес имеет решающее значение, выбирайте титан. Если доступность и классические характеристики являются приоритетами, выбирайте нержавеющую сталь .
Свяжитесь с нашей командой инженеров сегодня, чтобы запросить образцы обоих материалов и узнать, какой вариант лучше всего соответствует целям вашего бренда.


 en
 ja
 ko
 zh
 es
 ru
 fr
 ar
 pt
 tr
 nl
 it
 de


 СВЯЗАННЫЙ ЖУРНАЛ


 Оставьте сообщение